产品品类
小皮件
钱包是拿在手里评判的:厚度、边的手感、缝线张力,以及卡位用久之后的松紧,决定了产品是否「被认真做过」。
这一品类的物料语法。
这个尺寸的物料要按「怎么收边」来选:油边体系与皮料一起验证,缝线软硬按批次打样。2 毫米的边,就是产品的成败线。
看物料与五金怎么协同开发
产品与结构
钱包
横款、三折、长款、拉链包与薄款卡包。内部由卡位与插袋模块搭建,改卡位数量不必推翻外形。
卡包
平式、风琴与弹扣结构。关键工序是削边一致性与卡位高度——0.5 mm 的偏差,插卡手感就不同。
钥匙包与零钱包
拉链或按扣开口,配钥匙钩或链条,皮里或织物里。小半径弧面是主要结构难点。
随身配件
护照夹、行李牌、绕线器与收纳套组,与主线共用同一套物料与收边体系开发。
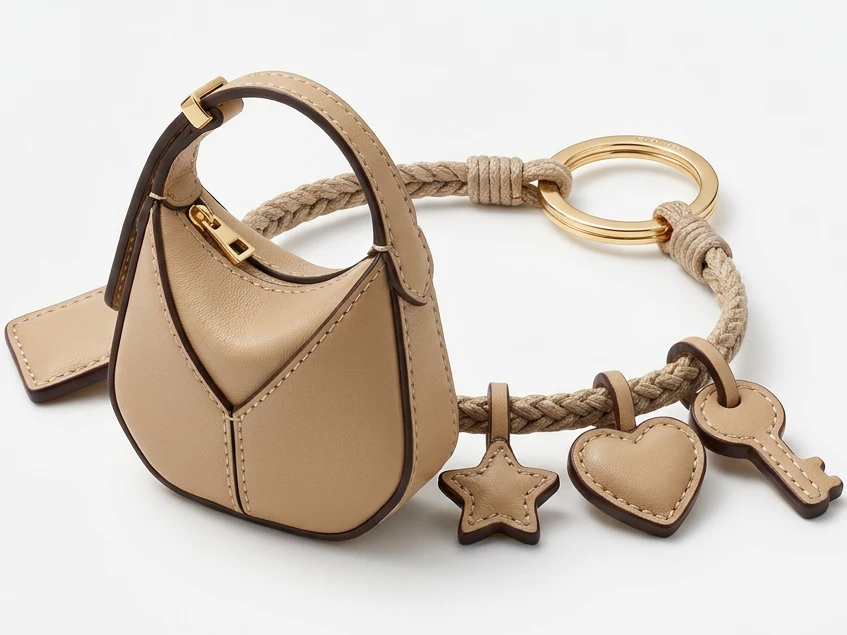
钱包、卡包、钥匙包与皮带共用同一套油边纪律。示意图片。
品类概览
小皮件是一条独立产线,不是附带生意。
小皮件每平方厘米的工序数比包更多:削边、折边、做卡位、油边、缝线、压烫。我们用专线与长期专职该品类的工人来做。
正因为专注,一个钱包才能报得准价,一个新的卡位方案也不必推翻整个结构。
工序重点
品质在哪里决定。
- 削边片料边缘削到受控厚度,折边才平整、不臃肿。
- 油边打磨、底涂、分层薄涂;干燥时间受控,不被压缩。
- 缝线张力线号、针号与张力按材料设定;缝线应平贴不起皱。
- 卡位对位卡位叠合后按模板核对,再上缝纫。
- 终压低压力、控温;过热会让皮面起釉。
| 参数 | 典型规格 |
|---|---|
| 皮料厚度 | 袋身 0.8–1.2 mm;卡位 0.6–0.8 mm |
| 针距 | 每英寸 8–9 针 [TBC] |
| 边缘 | 油边、烫边或打磨 |
| 内里 | 皮革、超纤或织物 |
| 五金 | 拉链、按扣、钥匙钩、链条 |
| 尺寸公差 | ±1.5 mm [TBC] |
公差按款式约定;小皮件通常比包要求更严。
为什么这个品类值得专线。 小皮件常被当作包项目的附属随手加上。但在生产里它们 behaves 不同:每平方厘米工序更多、公差更紧、对材料缺陷更敏感。我们把它们按专线规划,配专职工人。